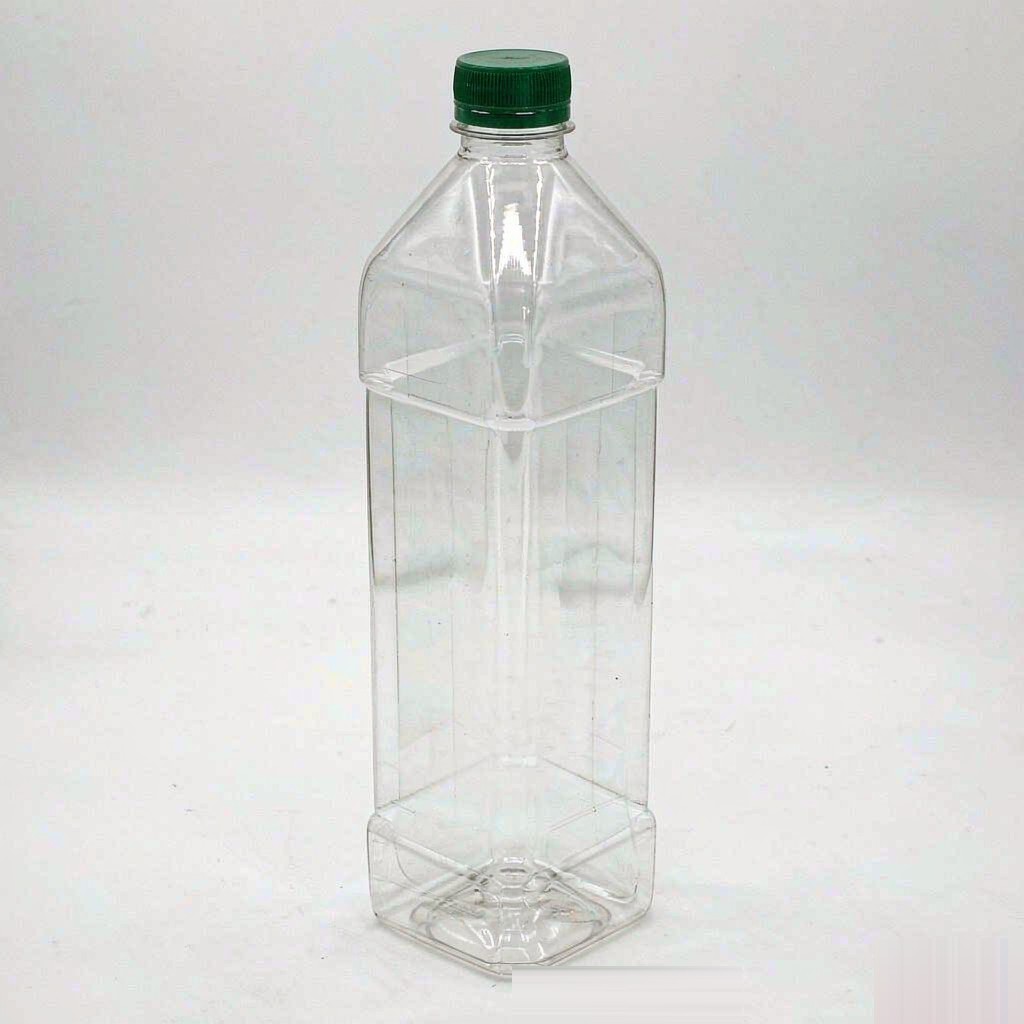
同一只 500ml PET 瓶,克重从 18g 减到 14g,单只成本能降两成,但堆码高度、跌落破损率、握持手感都会跟着变。克重不是越轻越好,也不是越重越稳,而是由容量、抗压与运输条件共同决定的一个区间。本文给出可直接使用的估算方法与验收要点。
一句话结论与要点速览
- 定克重的顺序:先算抗压需求 → 再定瓶壁分布 → 最后才谈减重空间。
- 500ml 常规 PET 饮料/调味瓶克重常见 18–26g;广口罐因口径大,克重要再加 10%–20%。
- 壁厚要“上薄下厚”:瓶肩与瓶底是受力区,减重时绝不能先减这两处。
- 堆码层数每增加 2 层,底部瓶承受压力约增加 30%–40%,需按 1.5 倍安全系数校核。
- 减重后必须复测:垂直抗压、跌落、堆码变形与瓶口尺寸四项。
一、先算抗压需求,再谈克重
PET 瓶在堆码与运输中主要承受垂直压力。先在“更恶劣工况”下估算单瓶受力,再反推克重,比凭经验拍克重可靠得多。
- 确定装填重量与堆码层数(含托盘与运输途中的动态放大系数 1.3–1.5)。
- 算出底部层单瓶承受的垂直载荷。
- 按 1.5 倍安全系数取抗压目标值(例如算出 200N 就按 300N 选型)。
- 对照瓶型的抗压实测数据,选克重档位;无数据的先打样实测。
二、克重参考区间与容量关系
| 容量/瓶型 | 典型克重 | 常见用途 | 减重风险 |
|---|
| 500ml 圆瓶(窄口) | 18–24g | 饮料、水、酱油醋 | 中:堆码变形与握持瘪陷 |
| 500ml 广口罐(38mm 以上) | 22–30g | 蜂蜜、果酱、酱料 | 偏高:广口刚性差,易椭圆 |
| 1L–1.8L 油壶 | 30–45g | 食用油、大容量调味 | 高:握持区与瓶肩易瘪 |
| 100–200ml 小瓶 | 10–16g | 香辛料、样品、保健品 | 低:主要看瓶口精度 |
| 吸塑盒(食品内托) | 按片材厚度 0.3–0.8mm | 食品托盘、内托 | 中:转角发白与壁厚不均 |
经验提示
同一克重通过优化瓶肩曲线、增加环形加强筋,抗压常常能提高 15%–25%。换句话说:先改结构再减克重,比单纯加料更划算。
三、瓶壁分布:上薄下厚是铁律
- 瓶肩:承受纵向压力的过渡区,减重时优先保留,必要时加环筋。
- 瓶身中部:握持区,壁厚过低会在握持时瘪陷、贴标起皱。
- 瓶底:承受全部堆码载荷并兼顾底部支撑,通常比瓶身厚 30%–60%。
- 瓶口:尺寸精度优先于厚度,口径公差建议 ≤±0.15mm,直接影响密封与扭矩。
四、减重的三条红线
- 瓶口尺寸与密封面不得因减重变形——一旦变形,漏液投诉会成倍增加。
- 跌落高度 1.2m 角跌不得开裂,尤其冬季低温(PET 变脆)需按 0℃ 条件复测。
- 堆码 72 小时后变形量建议 ≤2%,否则货架期会出现“歪箱”。
五、验收与实测方法
- 垂直抗压试验:记录屈服力与变形曲线,取 5 只平均值。
- 跌落试验:按箱角、棱、面各一次,1.2m 高度,检查裂纹与瓶口变形。
- 堆码试验:按实际堆码层数加载 72 小时,测量高度变化。
- 称重与尺寸:克重波动建议 ≤±3%,关键尺寸全检或抽检 10 只。
常见问题(FAQ)
Q:PET 瓶克重越重越结实吗?
A:不一定。抗压主要看瓶肩结构与瓶壁分布,加料只是手段之一;同一克重下优化结构常能提升 15%–25% 抗压。
Q:500ml 瓶子 18g 够用吗?
A:内销常温、堆码高度不超过 6 层通常够用;若走海运、堆码 8 层以上或夏季高温,建议 20g 以上并做堆码试验验证。
Q:广口罐为什么克重要更高?
A:口径越大,瓶口到瓶肩的支撑跨度越大,刚性越差,为满足抗压与抗椭圆要求通常要比同容量窄口瓶重 10%–20%。
Q:减重后出现漏液是什么原因?
A:多半是瓶口或密封面在吹塑中变形,或瓶身刚性下降导致运输中受挤压变形。先复测瓶口尺寸与抗压,再判断是否加回克重。
Q:怎么验收克重波动?
A:随机抽 20 只称重,平均值在标称±3% 内、单只更大偏差 ≤±5%,并要求供应商提供逐批称重记录。
Q:吸塑盒的壁厚怎么定?
A:按承重与成型深度定片材厚度,常规食品内托 0.3–0.8mm;深腔或承重要求高时加到 1.0mm,并注意转角不能发白。
采购与验收检查清单
- 提供实际堆码层数、运输方式与更高环境温度,供供应商校核抗压。
- 约定克重与关键尺寸(口径、瓶高、瓶底直径)公差范围。
- 首批要求提供抗压与跌落实测报告。
- 确认原料等级(新料/回料比例)与食品接触合规文件(GB 4806.7)。
- 抽样做 72 小时堆码试验,观察变形与箱体外观。
相关阅读
禾美包装自有吹瓶与注塑产线,可按你的容量、堆码与运输条件给出克重与结构建议,并配套抗压、跌落实测数据。
联系我们 获取打样方案,电话/微信:15988125079。
本文所列为材料级资料与行业参考值,不等同于禾美包装任一成品的性能承诺。耐温、密封、跌落、迁移与货架期等表现,受树脂牌号、壁厚、成型工艺、内容物、灌装条件与目标市场法规影响,项目请以样品测试和双方确认的规格为准。