货要走长途、上托盘、仓库叠高。PET瓶/塑料罐采购先别急着加厚瓶壁,先查瓶身壁厚均匀度。PET瓶运输破损率高的锅,经常不是整体太薄,而是壁厚分布不均。把塑料瓶壁厚检测写进验收标准。塑料罐选型时多看一眼偏心度。这比单纯要求“再加厚0.1mm”管用。
图1:PET瓶壁厚检测示意。瓶肩和瓶底过渡处容易偏薄,也是运输破损高发点。
瓶身壁厚均匀度,说的是一只瓶子上不同点位的壁厚差。它不是看平均厚度,而是看最薄点在哪里、和公称壁厚差多少。比如一只 500ml PET瓶,公称壁厚 0.35mm。瓶肩局部只有 0.18mm,整瓶再平均也补不上这个薄弱点。
单纯加厚瓶壁,是把整体克重加上去。比如从 28g 加到 34g。但模具偏心、瓶胚温度不均没解决,加出来的料仍然跑不到最薄的地方。钱花了,运输破损率不一定降下来。
物流环节的破坏力,不是平均压在每个点上的。壁厚不均会放大三件事。
应力集中:瓶肩、瓶底过渡处如果壁厚突然变薄,受冲击时应力会集中在这里,先裂口。
堆码:托盘码到 5-7 层,底层瓶承受的不是单瓶重量,而是上面整托的重量。底部偏薄或偏心,会往一侧压,塌箱风险变大。
跌落与振动:货车过坎、装卸跌落,瓶身最薄点就是短板。一个 2L 广口罐,单边壁厚差 0.12mm。长途跑下来,破损率可能比均匀瓶高几倍。
所以运输破损率不能只看克重,要先看壁厚分布。
从生产端看,常见有四处。
瓶胚:瓶胚偏心、壁厚差大,吹出来瓶子也会偏心。
模具:芯模偏斜、合模线位置不正、冷却水道不均,会固定形成某些点位偏薄。
加热吹瓶/注塑参数:瓶胚温度分布不均、拉伸杆偏斜、吹气压力曲线不对。PET 瓶会出现局部过拉伸。
瓶型设计:长径比过大、瓶肩角度太陡、瓶底凹位过深,都会增加均匀度控制难度。
采购不一定懂工艺细节。但可以要求工厂在打样时提供壁厚检测记录。别只听“我们克重够”。
建议把下面四项写进验收要求。抽检位置覆盖瓶口、瓶肩、瓶身中部、瓶底四角。批量到货抽 5-10 只,重点看最薄点和偏心度。
| 检测项 | 常规要求 | 操作方式 | 选型判断/怎么选 |
|---|---|---|---|
| 壁厚最薄点 | 不低于公称壁厚的 70% | 壁厚卡尺或超声波测厚仪,查瓶肩、瓶底、侧壁 | 长途堆码选最薄点≥0.25mm;短途轻货可放宽到 0.20mm |
| 偏心度 | ≤0.15-0.20mm | 量瓶口与瓶底中心偏移 | 广口罐偏心度>0.2mm 的别上自动灌装线,容易卡瓶 |
| 跌落测试 | 1.2m 灌水跌落无破裂 | 瓶底、瓶口、侧壁各跌一次 | 走快递、物流中转多的选双次跌落验收 |
| 堆码测试 | 24h 恒定载荷无变形 | 模拟托盘 5-7 层 | 仓库叠高层数≥5 的选 24h 堆码无塌箱 |
表格数值是常用参考,具体瓶型、克重不同可以调整。禾美包装在杭州市临安区青山湖,可来图定制、开模打样。具体检测要求详询禾美包装业务。
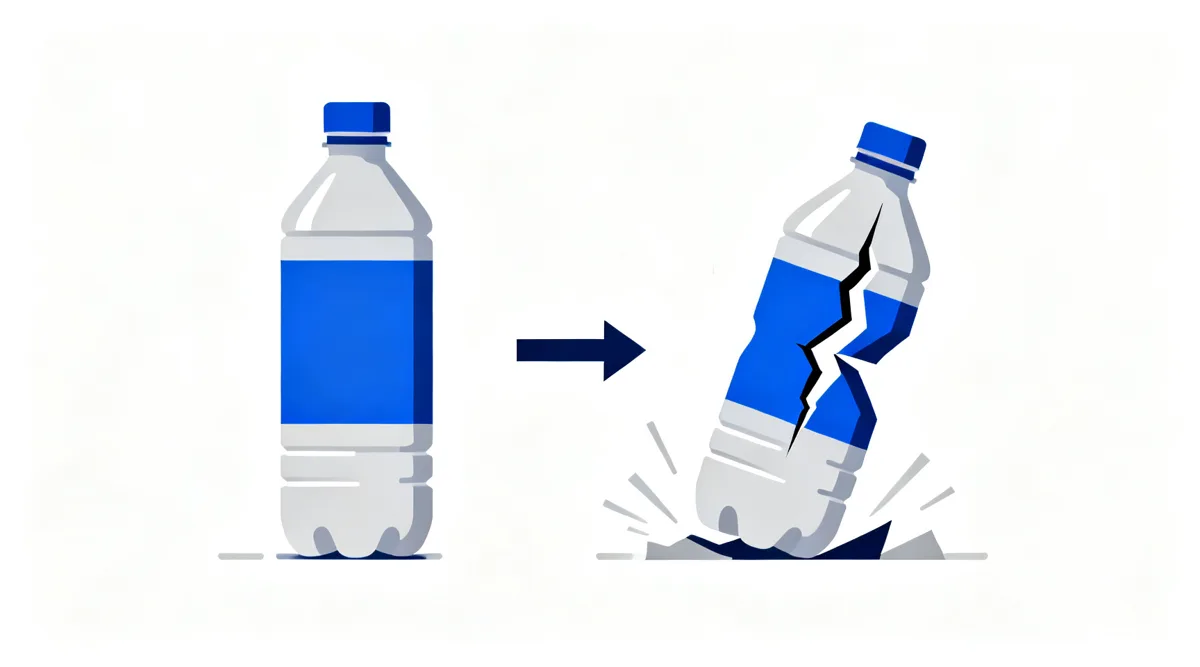
图2:塑料瓶壁厚检测点位示意。重点查瓶肩过渡处和瓶底中心,这两处决定运输破损率。
容量和瓶型不同,关注点要分开。
小容量 PET 瓶:250ml 酱油瓶、500ml 油壶这类,先查瓶肩壁厚。瓶肩越陡,过拉伸风险越高。
大容量 PET 瓶:1L-2L 瓶,装 500g 桂圆干、混合坚果等干货。多点关注瓶底最薄点和堆码 24h 变形量。
广口塑料罐:2L 广口罐装每日坚果 25g 小袋分装。先查口径和铝箔封口匹配,再看口部壁厚均匀度。罐口偏心会导致旋盖不紧、漏气。
自动灌装线:凡是要上自动旋盖、铝箔封口的塑料罐,偏心度比克重更值得卡。
简单说,PET 瓶看瓶肩和瓶底,塑料罐看瓶口和偏心。
选型口诀:长途堆码看均匀,短途展示看克重;广口罐先查偏心,PET瓶先查瓶肩。
杭州禾美包装科技有限公司|企业官网:www.hemeipack.com
业务咨询:姚经理
联系电话:15988125079