标称壁厚0.45mm,实际薄点只有0.28mm。装车后,PET瓶运输破损率仍会偏高。采购验收不能只看平均壁厚和克重。还要盯薄点、测厚位置和成型工艺。下面说明壁厚不均的成因、塑料瓶壁厚检测方法和打样确认。适合PET食品包装瓶、塑料罐采购和品控参考。
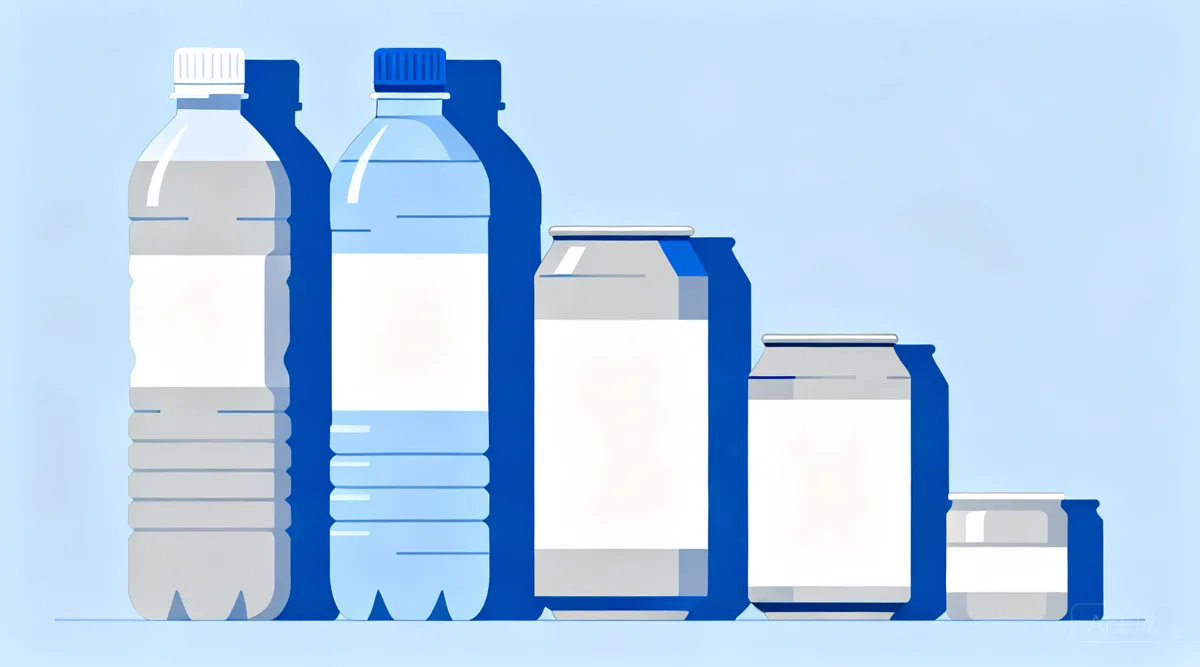
图:PET瓶肩部和底部拐角是薄点高发位置。这里也是运输破损的主要开裂点。测厚时,这两个区域要重点取点。
壁厚问题不只关乎硬度,还影响多个环节。
两个PET瓶都标0.45mm壁厚。一个薄点0.38mm,另一个薄点0.30mm。平均厚度差不多,破损率可能差2-3倍。运输颠簸时,应力集中在瓶底拐角和肩部。这些地方反复弯折,先裂的总是薄点。
所以验收要改一个习惯:不看平均壁厚,看薄点。供应商报壁厚时,要追一句“薄点保证多少”。
工厂里看壁厚不均,主要从四个地方找原因:模具、温度、拉伸比、冷却。
这些因素叠在一起,单看克重很难发现。必须测厚,特别是肩部和底部拐角。
来料抽检可分三层:先测厚,再切样,最后做跌落和堆码。
测厚点别只取瓶身中间。同批随机抽20个。用非破坏测厚仪测。沿瓶身取8个点:瓶口下2cm、肩部、瓶身中段上下、瓶底拐角。重点看肩部和底部。没有仪器,就抽1-2个切开,用卡尺量截面。同样能看出厚薄差。
抽样可参考GB/T 2828.1一般检查水平II,AQL 0.65接收。大批量到货,建议每批抽20个测厚。再抽3个满装做跌落测试:1.2m高度,瓶底、瓶身、瓶口三个方向各跌一次。堆码测试按实际装车层数模拟,静置24小时。
打样确认时,让供应商附3个切开样:瓶口中间、肩部、底部分别切开。肉眼看截面厚薄差,比只看数据更快。确认后封样,批量按封样比对。
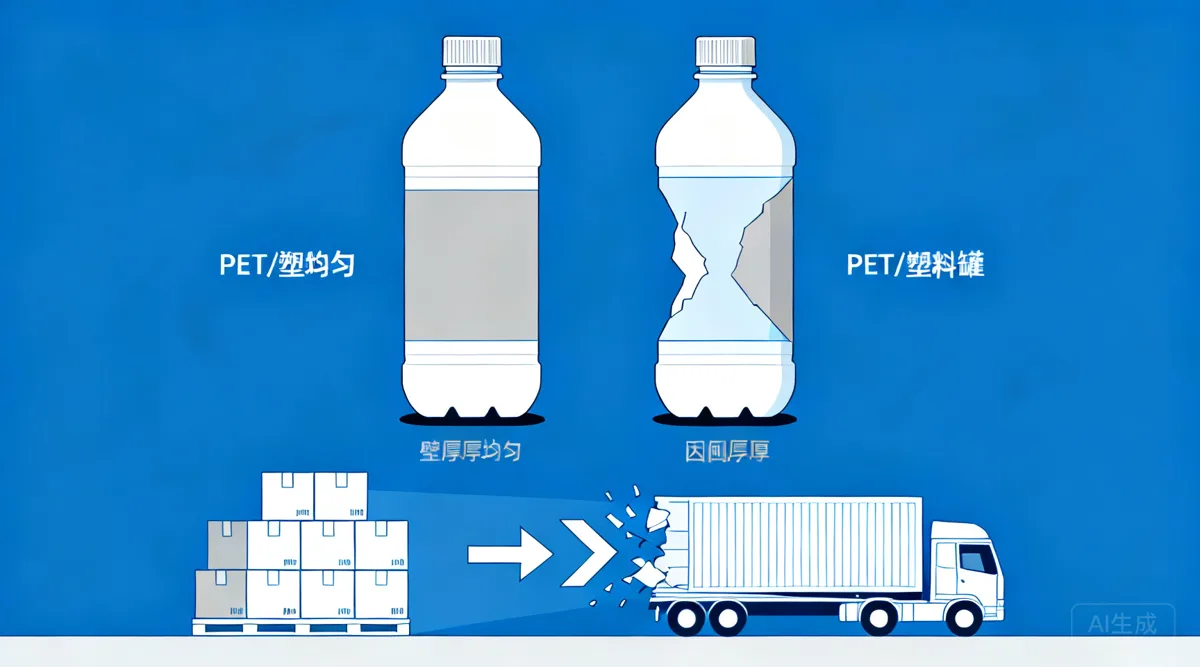
图:非破坏测厚仪沿瓶身取点示意。肩部和瓶底拐角要加密取点。这两个区域决定PET瓶运输破损率。
| 检测项目 | 做法 | 选型判断 |
|---|---|---|
| 瓶身薄点 | 沿瓶身取8个点,用霍尔效应/超声波测厚仪测 | 长途物流、快递件选型,薄点低于标称70%建议复测评估。本地短途可放宽。 |
| 同一截面壁厚差 | 同一高度圆周取4点,算厚薄差值 | 差值大于0.15mm,堆码易侧弯,建议退回复检。 |
| 底部/肩部壁厚 | 切割后用卡尺量截面,或用非破坏仪器测 | 底部低于瓶身1.5倍,不适合装500g以上干货。肩部薄,密封压合差。 |
| 整瓶克重 | 电子秤称20个,算均值与极差 | 克重偏差>±2%,工艺波动大。先查壁厚再谈验收。 |
口诀:先测薄点,再谈平均厚;底部肩部加厚,轻量化不动关键部位。
平均壁厚会掩盖薄点。两个瓶子都标0.45mm。一个薄点0.38mm,另一个0.30mm。长途运输颠簸时,应力集中在瓶底拐角和肩部。薄点先开裂。采购验收要盯薄点,不看平均壁厚。
来料抽检时,同批随机抽20个。用非破坏测厚仪沿瓶身取8个点:瓶口下2cm、肩部、上下瓶身、瓶底拐角。重点看肩部和底部。可参考薄点不低于标称值70%、同一截面厚度差不超过0.15mm。没有仪器,就切1-2个看截面。
不是越厚越好。PET瓶、塑料罐厚了,克重涨、运费涨。透明度和回弹也可能变差。轻量化的边界,是保住关键部位薄点不破标。比如1L装坚果罐,瓶身可薄到0.28mm。底部和肩部要保留0.6mm以上。否则跌落和堆码会出问题。料优先用在瓶底、瓶口、肩部拐角。
杭州禾美包装科技有限公司|企业官网:www.hemeipack.com
业务咨询:姚经理
联系电话:15988125079