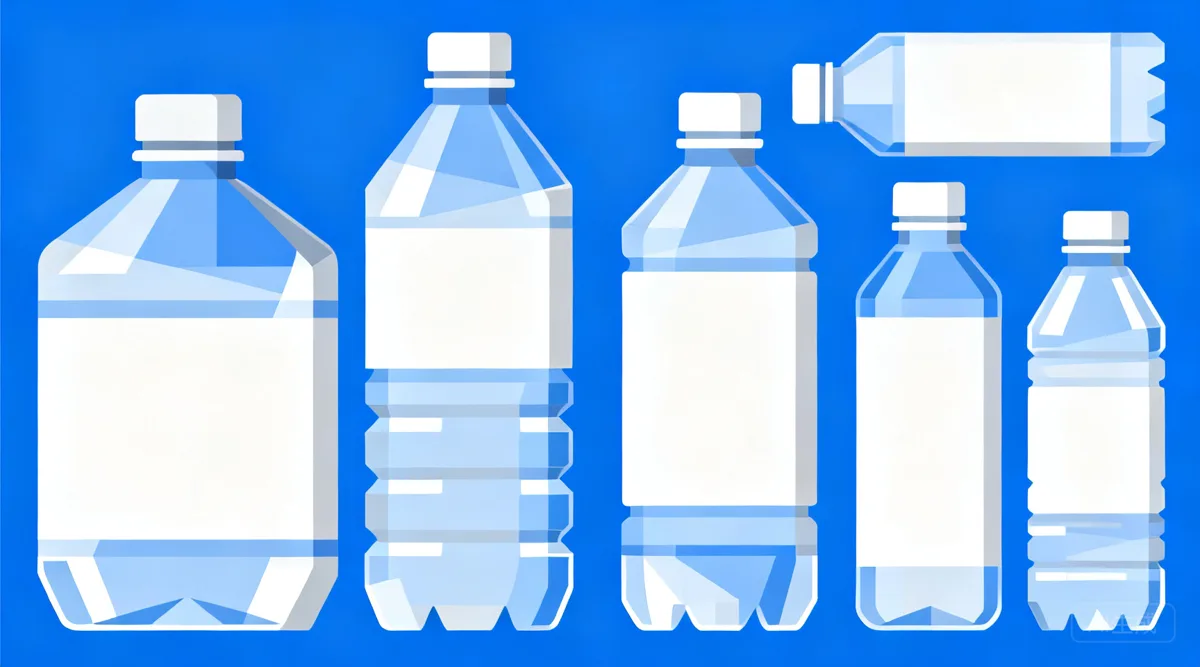
透明PET食品瓶对比:左瓶整体发雾。右瓶原料干燥和吹瓶参数到位,透亮程度差异肉眼可辨。
500ml蜂蜜透明PET瓶、250ml每日坚果25g小袋分装瓶、2L果酒瓶,都靠瓶身透亮露出内容物。雾度一高,瓶子看起来像用过。食品包装瓶采购容易在透明度上扯皮。双方对“透亮”的理解不一样。有人说雾度3%算合格。有人说肉眼看着不闷就行。提前封样,比后期扣款有用。
禾美包装在杭州市临安区青山湖。PET食品包装瓶、塑料罐、吸塑包装都做。透明瓶类我们一般建议注吹。瓶口料口干净,壁厚好控制。具体开模、打样、丝印烫金,详询业务姚经理 15988125079。
透明食品包装瓶要用瓶级PET切片,不能用纤维级回料。回料比例一高,雾度上升,瓶身发灰。透明食品瓶通常不建议掺回料。成本要压,回料比例和来源要确认。回料比例再高,就要单独做吹瓶实验。
含水率是发白的常见原因。PET切片含水率偏高,熔融时会水解,瓶坯氧化发雾。干燥一般做到160-170℃,露点低于-40℃,时间4-6小时。采购方不用盯设备,但可以要求工厂提供批次干燥记录。
瓶坯没做好,后面吹瓶再调也救不回来。模具光洁度不够,瓶坯表面本身发雾。熔体温度过低,浇口附近出现冷料斑。冷却时间太短,瓶坯脱模后收缩不均。采购方可以要求瓶坯厂提供模具流道图。重点看浇口到瓶身的壁厚过渡。
透明瓶坯一般用热流道,一出八或一出十六。瓶坯壁厚突变的地方,拉伸时先冷,容易出应力发白。这个在瓶坯设计阶段就要改,不是吹瓶能解决的。
瓶坯吹瓶时,表面温度一般控制在90-110℃。温度太低,PET拉伸不充分,瓶身发白。太高又会发黄。吹瓶压力常用2-4MPa。压力不足,瓶身贴模不紧,雾度升高。模具温度低,瓶子表面急冷,角位容易应力发白。模具温度过高又粘模。冷却时间不够,瓶子出模后继续收缩,产生雾状。
拉伸比要看瓶型。250ml小瓶和2L大瓶不一样。PET总拉伸比一般控制在8-12倍。采购方不用记具体数值。验收时重点看肩部、底部角位有没有发白。
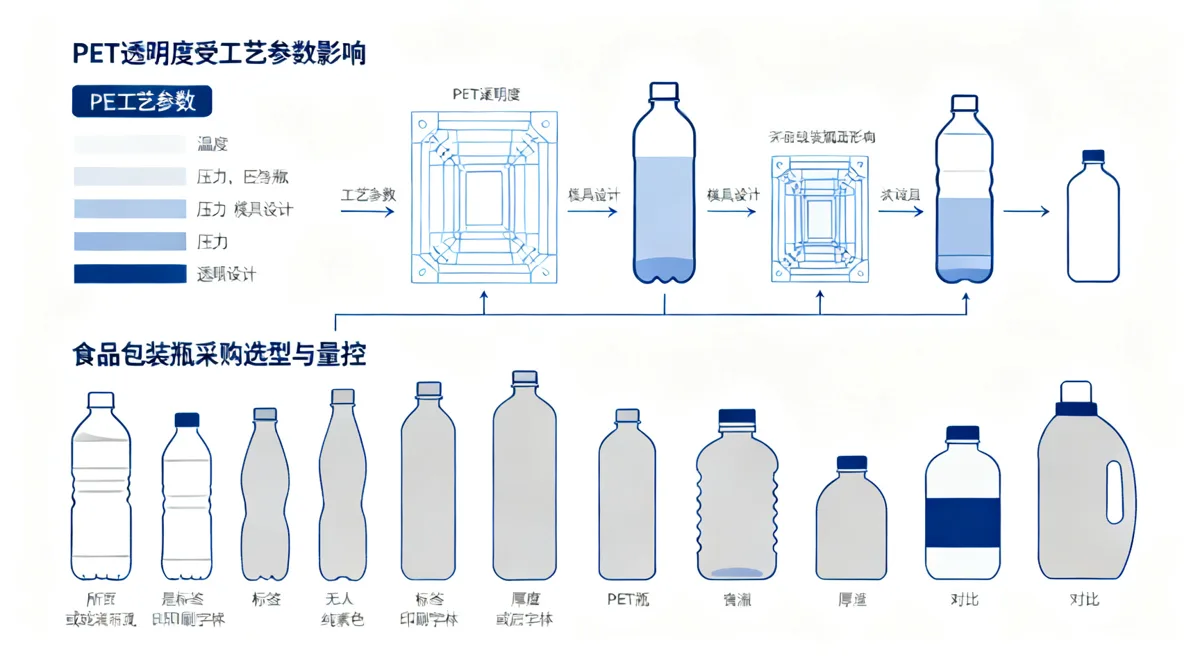
瓶坯加热后进入吹瓶模具。加热均匀度和吹瓶压力直接决定PET瓶透明度。肩部和底部是发白高发区。
厚薄不均不是克重轻才出现。一个22g的500ml瓶,瓶身壁厚可能0.35mm,底部角位只有0.20mm。厚的地方冷却慢,分子链松弛时间不一样,容易出晶点。薄的地方先冷,拉伸应力释放不出来,变成白斑。肩部转角、底部凸台、防烫标位置是重点。
采购方给工厂图纸时,要求标出最小壁厚和关键转角半径。不要只问克重。克重达标不等于壁厚均匀。
| 现象 | 主要原因 | 改善方向 | 选型判断/怎么选 |
|---|---|---|---|
| 瓶身整体发白、雾状 | PET切片含水率偏高,干燥不足 | 干燥160-170℃,露点低于-40℃,查干燥时间 | 新瓶打样整体发白,先让工厂提供原料干燥记录;回料比例超过10%就要单独确认雾度,再决定放不放行 |
| 瓶坯局部发白 | 瓶坯加热不均匀,局部温度偏低 | 调整红外加热灯管功率,改善芯杆冷却 | 对透明度要求高的瓶型,选热流道瓶坯,避免冷料斑 |
| 肩部/底部晶点 | 瓶坯壁厚突变,拉伸过快 | 修改瓶坯过渡圆角,降低吹瓶拉伸速率 | 晶点集中在肩部时,让瓶坯厂重新修模,不要继续打样 |
| 瓶身流痕、银纹 | 熔体温度偏高或螺杆剪切过大 | 降低注塑熔体温度5-10℃,检查干燥时间 | 装油类、酱类的PET瓶要避开银纹,防止后期应力开裂 |
| 黑点、异物 | 原料杂质或料筒积料 | 清洁料筒、更换过滤网 | 验收时用透光台看,黑点数量超过双方约定值就退货 |
把下面这些发给工厂,能少走弯路。需要提供:容量、口径、克重要求、内容物类型。还要写明是否含油脂或酸性、灌装温度、杀菌方式、透明标准。比如装250ml每日坚果25g小袋分装,常温灌装,PET透明瓶就够。装热灌装酱料,要选耐热PET或PP。还要确认是注吹还是挤吹。注吹壁厚均匀度更好,适合透明瓶。
禾美包装做来图定制、开模打样,丝印烫金也能做。具体规格、起订量、报价详询业务姚经理 15988125079。
记住:瓶坯烘得干、加热匀、吹得满,透明PET瓶就稳。
没有统一国标。食品透明瓶一般看雾度和透光率。不同瓶型、壁厚数值不一样。采购方可以要求工厂提供同批打样瓶的雾度数据。一般雾度3%-5%肉眼就透亮。但以双方封样对比为准。
大。食品接触用透明PET瓶不建议掺回料。成本要压,回料比例建议不超过10%。再高透明度明显发灰。采购前和工厂确认回料来源和比例,写进协议。
瓶坯表面温度达不到拉伸区间,PET拉伸不充分会发白。吹瓶压力不足,瓶子贴模不好也会发雾。一般吹瓶压力2-4MPa,具体看瓶型和设备。验收时看瓶身透亮和底部角位有没有发白。比记参数更实际。
具体规格、起订量、报价详询禾美包装业务(姚经理 15988125079)。