速冻食品用吸塑盒,低温下脆裂是常见客诉。本文从低温脆点、材料选择、壁厚到折角四步,讲清抗冻吸塑怎么选。
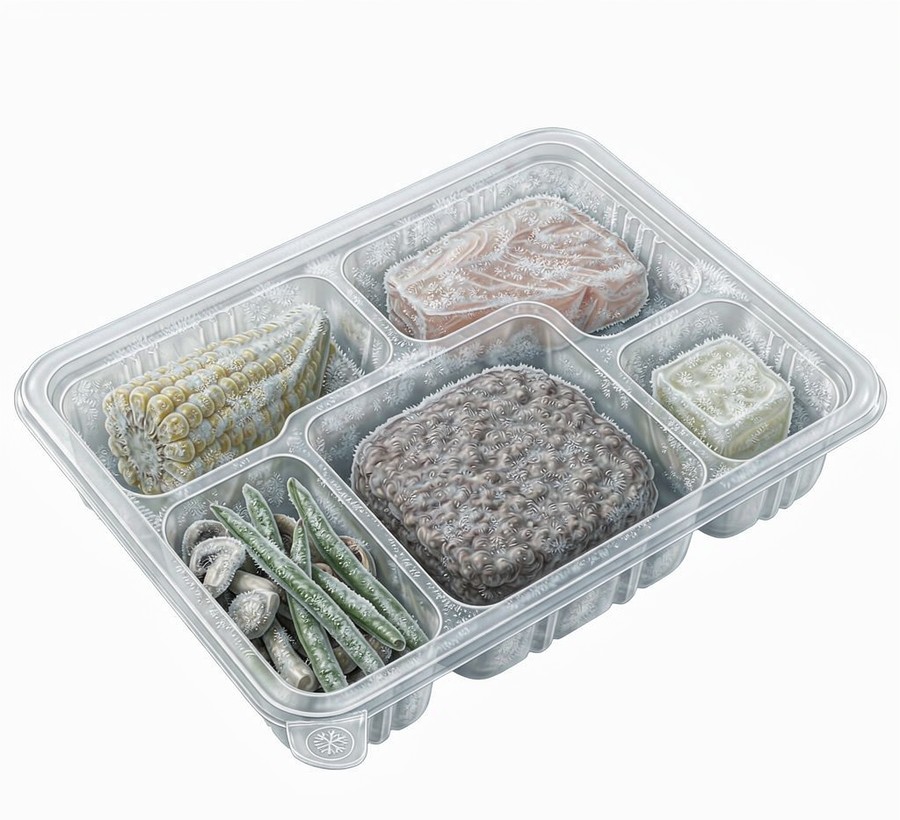
材料有脆化温度,低于它韧性骤降、受冲击易裂。PET 脆化约 -40℃ 仍可用,PP 低温韧性更好,PS 低温偏脆、冷冻需谨慎;选材料先看目标储存温度。
| 材料 | 低温韧性 | 冷冻建议 |
|---|---|---|
| PET | 较好(脆化约-40℃) | 可用于冷冻 |
| PP | 好(耐低温) | 冷冻优选 |
| PS | 偏脆 | 慎用于冷冻 |
几个常用材料的低温表现差别很大:PP 低温韧性好,是冷冻场景的常用选择;PET(APET)脆化温度较低,冷冻条件下仍能保持韧性;PS 在低温下偏脆,冷冻场景要谨慎。实际选型不是看单一牌号的标称值,而是看「目标储存温度 + 内容物重量 + 跌落高度」这组条件。
要点:脆化温度只是参考线,真正决定开裂的是低温下受冲击的那一刻,所以验证必须带上跌落,不能只做静置冷冻。
速冻或深冷(-18℃及以下)优先 PP 或耐冲 PET;PS 仅适合冷藏短时,避免深冷脆裂。同时确认材料食品接触合规。
要点:冷冻吸塑不是越硬越好,低温韧性才是关键指标。
PP 还要区分均聚与共聚:共聚 PP 的低温抗冲明显好于均聚,冷冻件一般选共聚牌号。PET 方面,耐冲改性牌号在冷冻表现更稳。若内容物带油或含盐分,还要同时确认材料在低温下的化学稳定性,避免长期接触后性能下降。
盒壁转角、折边是受冷缩与堆叠应力的集中处。转角做圆角、适当加厚、避免锐角,可显著降低开裂。
图:吸塑盒转角应力集中示意
吸塑件壁厚常见在 0.4–0.8 mm 区间,转角是应力最容易集中的地方。设计上建议转角做圆角过渡(R 角尽量做大),避免在盒底与侧壁交界处出现锐角;必要时在侧壁加竖向加强筋,既提挺度又能分散堆叠受力。
另外要注意成型后的壁厚分布:吸塑是拉伸成型,转角部位实际壁厚通常比平面薄,这里恰恰是最需要厚度的地方,设计时要预留。
-30℃以下低温循环数次
低温下跌落/堆叠受压
开盒检查裂纹与脆断
对比不同壁厚与材料
低温循环建议做 3–5 个循环(-18℃ 放置 24 小时再回到常温 2 小时),模拟实际运输与储存中的温度波动。跌落按整箱重量定高度,常见 0.5–1.0 m,跌落面覆盖角、棱、面三种。检查时重点看转角与折边有没有发白、裂纹或脆断——发白往往是开裂的前兆。
误区1:用PS吸塑盒装冷冻食品——低温偏脆易裂。
误区2:薄壁锐角设计——转角应力集中先开裂。
误区3:只看静态冷冻不开裂就投产——实际客诉多数发生在运输跌落之后,静态测试覆盖不到。
误区4:只看材料不看结构——同样的 PP,锐角薄壁设计一样会裂,材料和结构要一起改。
材料低温韧性确认
转角圆角与壁厚
低温循环 + 跌落
食品接触合规
目标储存温度与是否速冻、深冷
材料牌号(共聚 PP 或耐冲 PET)
壁厚与转角 R 角设计
低温循环与跌落测试条件
食品接触合规文件
如果内容物是带汤汁或油脂的冷冻食品,还要额外确认封口方式——热封或盖膜在低温下的封口强度同样会衰减,这也是冷链客诉的常见来源。
先看开裂位置:转角开裂——查 R 角与壁厚分布;底部开裂——查堆叠受力与内容物重量是否超出设计;大面积脆断——查材料牌号是否选错或回料比例过高。
再看发生环节:出厂就裂——模具或成型参数问题;到客户手里才裂——运输跌落或温度波动超出验证范围。定位到环节之后,改材料、改结构还是改包装方案就很清楚了。