茶饮料、果汁常需热灌装杀菌,温度高了PET会软化变形。本文从耐温上限、灌装区间、瓶型到冷却,讲清热灌装怎么稳住。
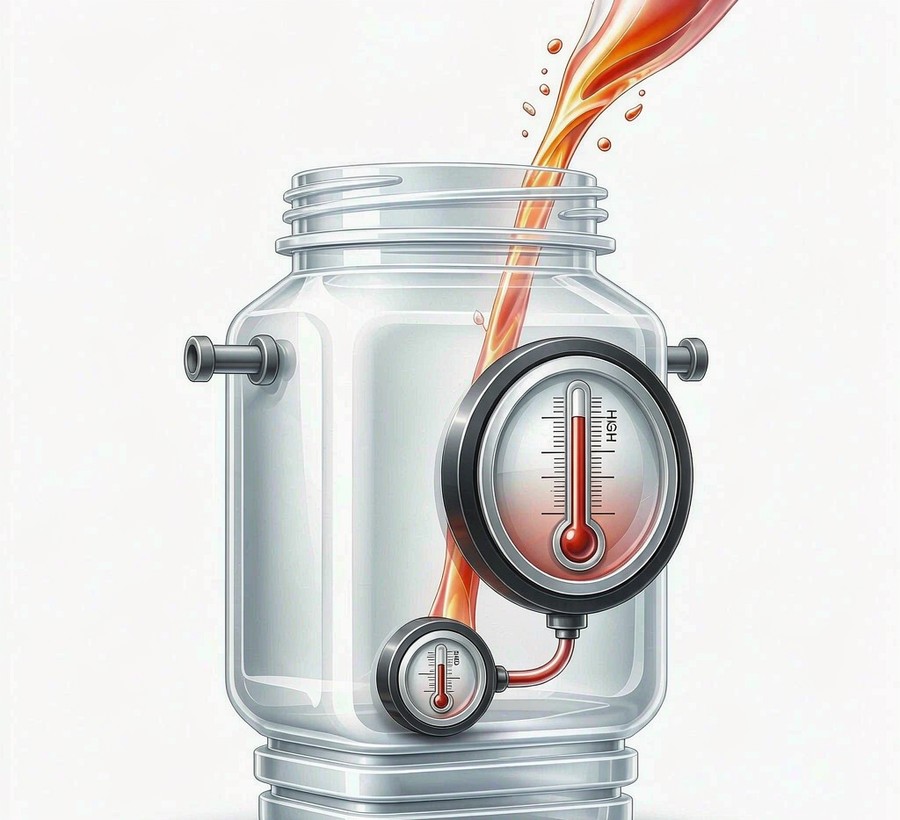
普通PET长期使用约 -20~70℃,遇热会软化;热灌装常用 85–92℃ 杀菌,必须使用耐热PET(如双向拉伸加强或结晶PET),普通瓶直接灌会塌。
红线:普通PET瓶不可85℃以上热灌装——会软化变形甚至塌陷,必须选耐热牌号。
PET 的玻璃化转变温度大致在 70–80℃ 区间,超过之后分子链段开始运动、瓶身软化,普通 PET 瓶在这个温度附近就会失稳。热灌装瓶靠的是「热定型」工艺:吹瓶时把模具保持较高温度并延长停留时间,让瓶身形成一定结晶度,结晶部分在后续高温下起到骨架作用,耐热能力可提到 90℃ 以上。
要点:耐热不是靠加厚堆出来的,是靠热定型工艺加结晶度。采购时问「是不是热定型瓶」比问克重更关键。
| 参数 | 常见区间 | 说明 |
|---|---|---|
| 杀菌温度 | 85–92℃ | 保障商业无菌 |
| 灌装时长 | 控时降温 | 避免长时间高温 |
| 瓶型 | 耐热PET | 普通PET不耐 |
温度与停留时间共同决定瓶身受热累积,需在保证杀菌的前提下尽量缩短高温接触。
杀菌温度 85–92℃ 是常见区间,保持时间一般 15–30 秒,具体取决于产品酸度:高酸产品(pH 低于 4.5)杀菌条件相对宽松,低酸产品需要更高温度或配合后杀菌工艺。温度与停留时间共同决定瓶身受热累积,在保证杀菌效果的前提下应尽量缩短高温段接触时间。
耐热PET瓶常加加强筋、加大壁厚或采用结晶PET提升挺度;瓶口部位也需耐热,避免封盖变形导致漏液。
图:热灌装瓶加强筋与瓶口示意
耐热 PET 瓶常见几种加强手段:瓶身加真空槽或腰筋(吸收冷却后的体积收缩,避免瓶身被吸瘪)、瓶口做结晶处理(封盖时不变形)、整体克重比同容量普通瓶高出一截。此外瓶肩部位也要有足够挺度,避免堆码时压塌。
灌装后梯度冷却(先温后冷)
避免急冷水激导致瓶身皱缩
封盖后定型再进入冷却隧道
抽检瓶身挺度与容积变化
常见误区:灌完立即急冷——瓶身受温度冲击会皱缩变形,应梯度冷却。
冷却隧道通常分几段梯度降温:先从 60–70℃ 降到 40–50℃,再降到常温,避免急冷水激。内容物冷却后体积收缩,瓶内会形成负压,真空槽设计就是用来吸收这部分收缩的——没有真空槽的瓶型,冷却后很容易被吸成腰身内凹。
另一个常见做法是「倒瓶杀菌」:灌装封盖后把瓶子倒置一段时间,用内容物余热给瓶盖内侧杀菌,这样能省掉单独的盖杀菌工序。
耐热牌号确认(非普通PET)
热灌装温度/时长上限
梯度冷却工艺验证
瓶身挺度与容积抽检
是否热定型工艺(结晶度与耐热温度)
目标杀菌温度与保持时间
克重与加强结构(真空槽、腰筋)
瓶口是否结晶处理
冷却方式与产线匹配
这几项里最容易漏的是瓶口结晶——瓶身耐热了但瓶口没做处理,封盖后瓶口变形漏液,是热灌装常见的翻车点。
瓶身腰身内凹、被吸瘪——查真空槽设计与冷却梯度,通常是收缩没被吸收;瓶口变形漏液——查瓶口是否结晶、封盖温度是否过高;整体塌瓶——确认是不是误用了普通 PET 牌号,或者实际灌装温度超出设计上限。
要点:先把实际灌装温度、保持时间、冷却段温度这三组数据拉出来对照设计值,多数变形问题在这一步就能定位。
另外提醒一点:热灌装方案的验证要在实际产线上做,实验室数据只能作为参考。产线的输送速度、冷却段长度、喷淋水温都会影响最终瓶型,打样阶段就按量产条件跑一遍,能避免量产时才发现不适配。