碳酸饮料靠二氧化碳撑起口感,也对瓶身持续施压。本文从爆破压力、瓶底结构、灌装压力到跌落四步,讲清PET瓶耐压怎么验证。
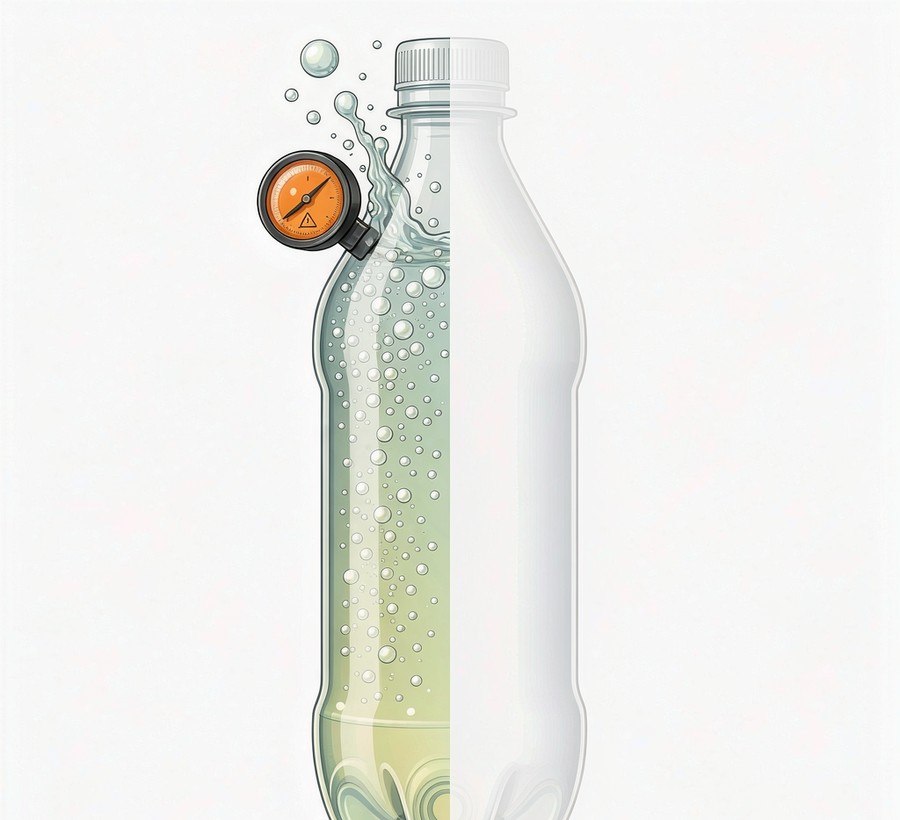
碳酸饮料灌装时溶解 CO₂,常温下饱和压力随温度上升而升高;25℃ 时常见瓶内压力约 2–4 bar,温升到 35℃ 以上会明显增压。耐压设计必须覆盖高温与运输堆码的最不利情况。
图:碳酸瓶内压力随温度变化示意
含气量用 GV(气体体积倍数)表示,常见碳酸饮料在 3.0–4.0 倍体积之间,GV 越高同温下压力越大。温度升高时压力上升很明显:同一瓶饮料从 20℃ 升到 38℃,瓶内压力大致能翻一倍。所以耐压设计不能只按常温算,要覆盖夏季车厢、露天仓库这类高温场景。
要点:标称灌装压力只是起点,真正在瓶身形成压力的是「运输与储存中可能出现的高温」这一档。
爆破压力是瓶身能承受的极限。合格线应数倍于实际灌装压力,行业常见 PET 碳酸瓶爆破压力要求不低于 15–20 bar(具体按容量与含气量定)。
| 参数 | 常见要求 | 说明 |
|---|---|---|
| 灌装压力 | 2–4 bar(25℃) | 随温度上升而升高 |
| 爆破压力 | ≥15–20 bar | 合格线数倍于灌装压力 |
| 满箱堆码 | 承重不变形 | 运输最不利工况 |
测试做法通常有两种:水压爆破(向瓶内注水加压至破裂,读峰值压力)与气压保压(充到设定压力后保压一段时间,看是否破裂或渗漏)。量产抽检一般按批次抽 5–10 只,判定以单只实测值为准,而不是看平均值——一只破了就得整批复检。
合格线要留足余量:灌装压力 2–4 bar 的产品,爆破压力通常要求数倍于此,这样即便经历高温、堆码和跌落,仍有安全边界。具体数值按容量、含气量和瓶型核定,不能照抄别家规格。
碳酸瓶底多为花瓣形(支撑环 + 放射筋),把内压转化为向下的支撑力。瓶底设计与加强筋决定了满箱堆码是否鼓底、漏液。
要点:耐压不只看壁厚,更看瓶底结构;同容量不同底型耐压差异明显。
碳酸瓶底多为花瓣形(petaloid base),常见 5 瓣或 6 瓣,靠支撑环与放射筋把内压转成向下的支撑力,避免鼓底。轻量化是行业趋势,但克重降下来之后底型的材料分布就更关键:同样克重,底型设计不同,耐压表现能差出一档。
按产品含气量定灌装压力上限
满箱堆码测试(常温与高温各一档)
一角三棱跌落不爆瓶不漏液
高温存放后复查鼓底与封口
堆码验证建议常温与高温各做一档:常温满箱堆码 24 小时,38℃ 高温堆码 24–48 小时,看是否鼓底、变形或渗漏。跌落按常见运输工况做「一角三棱六面」,跌落高度按整箱重量取,一般在 0.8–1.2 m 之间,判定标准是不爆瓶、不漏液。
误区1:常温灌装忽略温升——夏季车厢温度高,压力骤增易爆瓶。
误区2:只测爆破不看瓶底——瓶底结构不良会先鼓底渗漏。
误区3:只测新瓶、不测存放后的瓶子——PET 在存放过程中受内容物与环境影响,耐压会衰减,建议在货架期中段再抽一次复测。
误区4:只看瓶身、不看盖与瓶口的配合——不少漏液案例的根源不在瓶身耐压,而在封口扭矩不足或瓶口尺寸偏差。
爆破压力合格线确认
瓶底结构强度评估
满箱堆码 + 跌落
高温存放复查
询价阶段把这几项写清楚,能省掉后面反复打样:
容量与含气量(GV 目标值)
瓶底底型与瓣数、克重
爆破压力合格线与抽检规则
满箱堆码层数与跌落测试要求
匹配的盖型与封口扭矩区间
这几项确认下来,供应商给的方案才有可比性;只报一个容量和克重,报价单看着差不多,实际耐压可能差很多。
现场出问题先分类,再按对应方向查,比盲目加壁厚有效:
鼓底变形——优先查瓶底底型与克重分布,其次看堆码层数是否超出设计;爆瓶——查爆破压力是否达标、壁厚分布是否均匀(底部与肩部是常见薄弱点);漏液——先看封口扭矩与瓶口尺寸配合,再怀疑瓶身。
要点:盲目加厚能短期解决,但会拉高克重和成本。先定位到具体失效部位,再决定是改底型、调壁厚还是换牌号。